Engineering
Tren de laminación
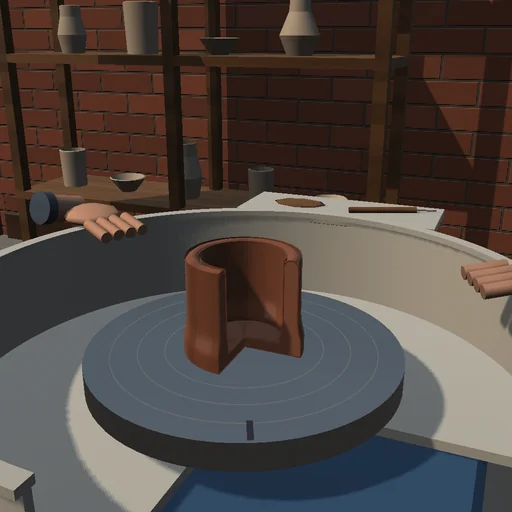
Lamine un planchón de acero caliente entre dos cilindros de trabajo y observe cómo la fuerza, el par y la deformación elástica de la caja fijan el espesor que sale. Cierre la abertura entre cilindros hasta que el accionamiento se detenga o los cilindros ya no muerdan el planchón, lubrique los cilindros, enfríe el planchón y compare una pasada fuerte con dos ligeras.

Qué ocurre
Un laminador dúo reversible lamina un planchón de acero caliente de 30 mm de espesor, 0,5 m de ancho y 2,5 m de largo entre cilindros de trabajo de 0,3 m de radio. Los cilindros solo arrastran el planchón hacia dentro si en el primer contacto gana el rozamiento: μ ≥ tan α, siendo α el ángulo de mordedura. En el arco de contacto el acero fluye plásticamente con la tensión de fluencia que corresponde a su temperatura (2k = 138,6 MPa a 1000 °C); la ecuación diferencial de von Kármán, integrada desde la entrada y desde la salida, da la colina de fricción de la presión sobre los cilindros y el punto neutro, donde el metal avanza a la velocidad de los cilindros. Las integrales a lo largo del arco dan la fuerza y el par de laminación, y la caja, con una rigidez de 5 MN/mm, cede elásticamente F/M. Un motor con regulación de velocidad y par limitado hace girar los cilindros; la inercia del accionamiento es de 8000 kg·m².
Con una abertura de 20 mm, los cilindros secos (μ = 0,30) muerden el planchón con un ángulo de 10,5° y lo laminan a 20,95 mm con una fuerza de 4,73 MN y un par de 119 kN·m por cilindro; el punto neutro está a 3,48°, y el material sale un 5,08 % más rápido que la superficie de los cilindros, a 1,58 m/s frente a 1,10 m/s a la entrada. La cabeza llena el arco en 34 ms mientras la velocidad del accionamiento cae un 3 %; de 1,19 MW de potencia de laminación, 822 kW son trabajo plástico y 338 kW rozamiento por deslizamiento. Los cilindros lubricados (μ = 0,15) no muerden este planchón: admiten como máximo 6,6 mm de reducción en una pasada, los secos 25,3 mm; con una abertura de 25 mm necesitan 2,70 MN frente a 3,02 MN en seco. Cerrar la abertura a 10 mm eleva la fuerza a 8,10 MN; a 8 mm el accionamiento limitado a 600 kN·m se detiene, y por debajo de 4,7 mm los cilindros ya no muerden el planchón. En dos pasadas reversibles, el planchón pasa primero por una abertura a medio camino entre su espesor y la abertura fijada: termina en 20,67 mm con 3,36 MN como máximo y cerca de un 7 % menos de trabajo de laminación, y llega a 5,75 mm allí donde una sola pasada a una abertura de 4 mm no consigue morderlo. A 800 °C la fuerza crece hasta 9,20 MN.
Modelo: deformación plana entre cilindros rígidos (sin aplastamiento), sin tensiones delantera ni trasera; rozamiento de Coulomb limitado por la tensión de fluencia a cortante k; tensión de fluencia fijada solo por la temperatura (sin efecto de la velocidad de deformación ni endurecimiento, sin enfriamiento durante las pasadas). La entrada de la cabeza y la salida de la cola son cuasiestacionarias y se tabulan en función del metal presente en el arco al introducir el planchón; el accionamiento se integra con RK4 con pasos de 1 ms. Las cuentas de energía cuadran: el trabajo del motor cubre el trabajo plástico, el rozamiento por deslizamiento, la cizalladura de las capas superficiales, las pérdidas en los cojinetes de los cuellos de los cilindros y la energía cinética del accionamiento y del planchón; el volumen del planchón se conserva exactamente.
Qué probar
Observe cómo el planchón pasa entre los cilindros y lea la fuerza y el par. Después cierre la abertura, lubrique los cilindros o enfríe el planchón: encuentre cuándo se detiene el accionamiento y cuándo los cilindros ya no muerden el planchón, y compare una pasada con dos.
Ecuaciones del módulo
Ecuaciones
α = acos(1 − (h₀ − g)/(2R)),  μ ≥ tan α
dP/dθ = 2R·(sin θ − s·φ·cos θ)/h(θ),  φ = min(μP, ½),  P = p/2k,  s = sign(θ − φₙ)
F = w·R·∫(p·cos θ + s·τ·sin θ) dθ,  T = w·R²·∫s·τ dθ,  h₁ = g + F/M
Q = ω·R·h(φₙ)·cos φₙ = h₀·v₀ = h₁·v₁
J·dω/dt = T_motor − 2(T + μ_b·r_n·F)