Engineering
Machine de rectification de lentilles
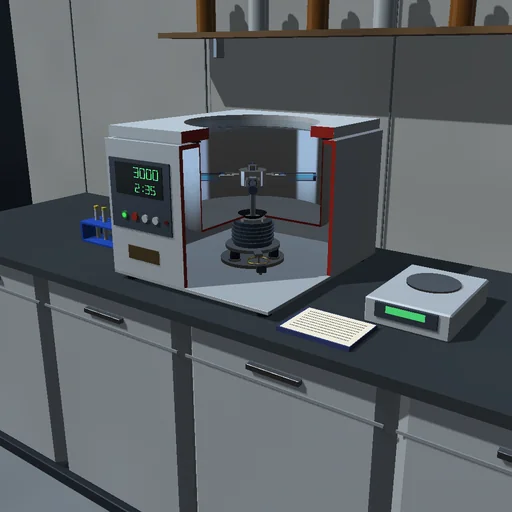
Doucissez la face concave d’une ébauche de lentille de 100 mm sur une machine à bras supérieur : l’outil repose sur l’ébauche qui tourne, le bras le fait aller et venir, et le verre s’enlève là où la pression et le glissement sont les plus forts, jusqu’à ce que la machine s’arrête à la flèche visée. Modifiez la course, son décalage, l’outil et la charge pour augmenter ou réduire la courbure, puis passez au doucissage fin et au polissage, et suivez l’erreur de forme et les franges sur le banc de contrôle.

Ce qui se passe
Une machine à bras supérieur doucit la face concave d’une ébauche de lentille en verre de 100 mm. L’ébauche tourne sur la broche ; l’outil repose sur elle, pressé par un pivot du bras, lequel, relié à la broche par un engrenage à raison de 0,37 tour de manivelle par tour de broche, le fait aller et venir. Le verre s’enlève selon la loi de Preston, dz/dt = −k_P·p·|v|, avec k_P = 3·10⁻¹⁰ m²/N pour le carbure de silicium #220, 5·10⁻¹¹ pour l’alumine de 12 µm et 4·10⁻¹³ pour l’oxyde de cérium sur poix. Un outil libre tourne avec la pièce et glisse sur elle à la même vitesse en tout point ; sous un outil tenu, le verre glisse parce que la pièce tourne. La pression de l’outil rigide est linéaire et équilibrée autour du pivot : en porte-à-faux, l’outil appuie plus fort sur le bord de l’ébauche et se soulève du côté intérieur. La rotation fait la moyenne de l’enlèvement sur chaque cercle : la face est décrite par un profil de 101 points, dont la sphère la mieux ajustée donne le rayon de courbure, la flèche et l’erreur de forme.
L’ébauche sort du générateur avec un rayon de 510 mm, soit une flèche de 2,4569 mm ; le rayon visé est de 500 mm, soit 2,5063 mm. Un outil libre de 80 mm sur une course de 50 mm centrée, à 60 N et 120 tr/min, enlève par tour de manivelle 936,8 nm partout jusqu’à 15 mm du centre, mais 418,7 nm au bord, qu’il quitte par moments : la courbe se creuse et, au bout de 115,6 s, la machine s’arrête à la flèche visée, avec 5,90 µm d’erreur de forme crête à creux, 471,7 mm³ de verre enlevé et 550 J de chaleur de frottement. Le doucissage fin efface les piqûres du doucissage grossier en 121,9 s, le polissage celles du doucissage fin en 48 min ; les trois abrasifs enlèvent 31,2 ; 5,20 et 0,042 µm par minute. Un outil de la taille de l’ébauche sur une course de 20 mm doucit le bord à 59 % de la vitesse au centre ; sur une course de 60 mm, il appuie sur le bord 1,75 fois plus fort qu’au centre, aplatit la courbe jusqu’à 513,5 mm en une minute et épuise la surépaisseur de 0,5 mm en 21,2 min. Tenu, l’outil enlève 1081 nm par tour à 20 mm du centre, mais 339 nm seulement au centre ; le bras le retient contre un couple de frottement de 0,334 N·m.
Modèle : l’outil est rigide, suit la sphère moyenne de l’ébauche, ne s’use pas et ne sent pas les zones qu’il crée, si bien que rien ne les lisse ; la cinématique néglige la courbure, et l’on admet que la rotation fait la moyenne sur chaque cercle. Les coefficients de Preston et la loi de rugosité – un grain plus fin abaisse la rugosité d’un tiers de la profondeur qu’il enlève – sont des étalonnages, non de la chimie. L’enlèvement par angle de manivelle est tabulé sur un tour en 256 cases, si bien qu’un pas de n’importe quelle longueur enlève exactement ce qu’il faut ; les arrêts à la flèche visée et à l’épuisement de la surépaisseur sont localisés à l’intérieur du pas. Le bilan d’énergie se boucle : le travail de la broche et de l’entraînement de la course est la chaleur de frottement, et le volume de verre enlevé vaut k_P/μ fois cette chaleur.
À essayer
Regardez le rayon descendre jusqu’à la valeur visée et la machine s’arrêter à la flèche correspondante, et lisez l’erreur de forme sur le moniteur. Passez ensuite au doucissage fin et au polissage, et essayez une course longue, un outil de la taille de l’ébauche ou un outil tenu.
Équations du module
Équations
dz/dt = −k_P·p·|v|,  v = (V − Δω·y, Δω·x − ω_t·x_C),  Δω = ω_t − ω_w
∫p dA = F,  ∫p·(x − x_C) dA = 0,  p = α + β·(x − x_C) ≥ 0
x_C = d + (L/2)·sin θ,  dθ/dt = 0.37·ω_w
s = R − √(R² − a²),  min Σ w·(z − z₀ − s(r))²
W_friction = μ·∫∫p·|v| dA dt,  V_removed = (k_P/μ)·W_friction