Engineering
Станок для шлифовки линз
Шлифуйте вогнутую поверхность заготовки линзы диаметром 100 мм на станке с верхним рычагом: инструмент лежит на вращающейся заготовке, рычаг водит его взад и вперёд, и стекло снимается там, где давление и скольжение наибольшие, пока станок не остановится, достигнув заданной стрелки прогиба. Меняйте ход, его смещение, инструмент и нагрузку, чтобы увеличить или уменьшить кривизну, затем перейдите к тонкому шлифованию и полированию и следите за ошибкой формы и интерференционными полосами на контрольном стенде.

Что происходит
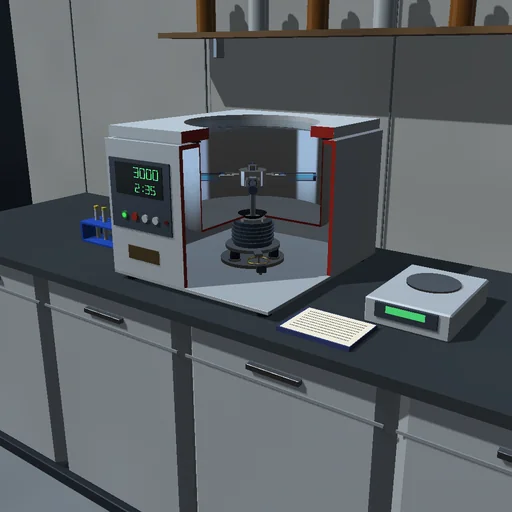
Шлифовально-полировальный станок с верхним рычагом шлифует вогнутую поверхность стеклянной заготовки линзы диаметром 100 мм. Заготовка вращается на шпинделе; инструмент лежит на ней и прижимается через поводок в рычаге, а рычаг, связанный со шпинделем зубчатой передачей (0,37 оборота кривошипа на оборот шпинделя), водит его взад и вперёд. Стекло снимается по закону Престона, dz/dt = −k_P·p·|v|, где k_P равен 3·10⁻¹⁰ м²/Н для карбида кремния #220, 5·10⁻¹¹ для электрокорунда зернистостью 12 мкм и 4·10⁻¹³ для оксида церия на смоле. Свободный инструмент вращается вместе с заготовкой и скользит по ней всюду с одной и той же скоростью; под удерживаемым инструментом стекло скользит за счёт вращения заготовки. Давление жёсткого инструмента распределено линейно и уравновешено относительно поводка: свешиваясь за край заготовки, инструмент сильнее давит на её кромку, а внутренней частью отрывается от стекла. Вращение усредняет съём по каждой окружности: поверхность описана профилем из 101 точки, а сфера наилучшего приближения к нему даёт радиус кривизны, стрелку прогиба и ошибку формы.
После алмазного фрезерования заготовка имеет радиус 510 мм и стрелку прогиба 2,4569 мм; по заданию нужны 500 мм и 2,5063 мм. Свободный инструмент диаметром 80 мм при ходе 50 мм через центр, нагрузке 60 Н и частоте вращения 120 об/мин снимает за оборот кривошипа 936,8 нм на всём участке до радиуса 15 мм, но лишь 418,7 нм с края, с которого временами сходит: кривизна растёт, и через 115,6 с станок останавливается на заданной стрелке прогиба; при этом ошибка формы от пика до впадины составляет 5,90 мкм, снято 471,7 мм³ стекла и выделилось 550 Дж теплоты трения. Тонкое шлифование выводит ямки грубого шлифования за 121,9 с, а полирование ямки тонкого — за 48 мин; три абразива снимают соответственно 31,2; 5,20 и 0,042 мкм в минуту. Инструмент размером с заготовку при ходе 20 мм шлифует край со скоростью 59 % от скорости в центре; при ходе 60 мм он давит на край в 1,75 раза сильнее, чем на центр, за минуту уменьшает кривизну, доводя радиус до 513,5 мм, и исчерпывает припуск 0,5 мм за 21,2 мин. Удерживаемый инструмент снимает за оборот 1081 нм на радиусе 20 мм, но лишь 339 нм в центре; чтобы инструмент не вращался, рычаг воспринимает момент трения 0,334 Н·м.
Модель: инструмент жёсткий, повторяет среднюю сферу заготовки, не изнашивается и не чувствует кольцевых зон, которые сам создаёт, поэтому ничто их не сглаживает; кинематика не учитывает кривизну, а вращение считается полностью усредняющим съём по каждой окружности. Коэффициенты Престона и закон шероховатости — более мелкое зерно снижает шероховатость на треть снятой им глубины — подобраны калибровкой, а не выведены из химии процесса. Съём на единицу угла кривошипа табулирован на один оборот в 256 ячейках, поэтому шаг по времени любой длины даёт точный съём; моменты остановки по стрелке прогиба и по исчерпанию припуска определяются внутри шага. Баланс энергии сходится: работа шпинделя и привода хода равна теплоте трения, а объём снятого стекла равен этой теплоте, умноженной на k_P/μ.
Что попробовать
Проследите, как радиус уменьшается до заданного, а станок останавливается на заданной стрелке прогиба, и посмотрите ошибку формы на мониторе. Затем перейдите к тонкому шлифованию и полированию и попробуйте длинный ход, инструмент размером с заготовку или удерживаемый инструмент.
Уравнения модуля
Уравнения
dz/dt = −k_P·p·|v|,  v = (V − Δω·y, Δω·x − ω_t·x_C),  Δω = ω_t − ω_w
∫p dA = F,  ∫p·(x − x_C) dA = 0,  p = α + β·(x − x_C) ≥ 0
x_C = d + (L/2)·sin θ,  dθ/dt = 0.37·ω_w
s = R − √(R² − a²),  min Σ w·(z − z₀ − s(r))²
W_friction = μ·∫∫p·|v| dA dt,  V_removed = (k_P/μ)·W_friction