Engineering
Верстат для шліфування лінз
Шліфуйте увігнуту поверхню заготовки лінзи діаметром 100 мм на верстаті з верхнім важелем: інструмент лежить на заготовці, що обертається, важіль водить його вперед і назад, і скло знімається там, де тиск і ковзання найбільші, доки верстат не зупиниться, досягнувши заданої стрілки прогину. Змінюйте хід, його зміщення, інструмент і навантаження, щоб збільшити або зменшити кривину, потім перейдіть до тонкого шліфування й полірування та стежте за похибкою форми й інтерференційними смугами на контрольному стенді.

Що відбувається
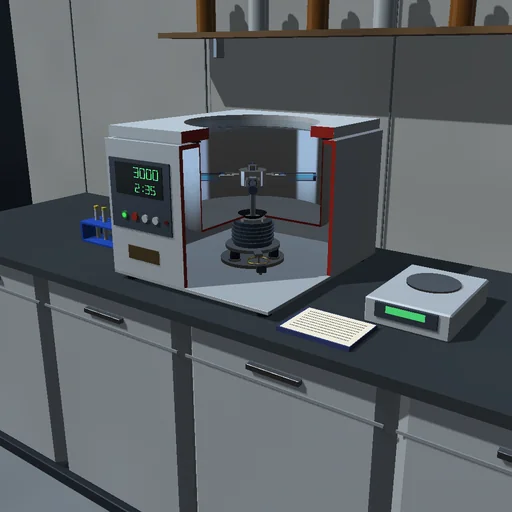
Шліфувально-полірувальний верстат із верхнім важелем шліфує увігнуту поверхню скляної заготовки лінзи діаметром 100 мм. Заготовка обертається на шпинделі; інструмент лежить на ній і притискається через повідець у важелі, а важіль, з’єднаний зі шпинделем зубчастою передачею (0,37 оберту кривошипа на оберт шпинделя), водить його вперед і назад. Скло знімається за законом Престона, dz/dt = −k_P·p·|v|, де k_P дорівнює 3·10⁻¹⁰ м²/Н для карбіду кремнію #220, 5·10⁻¹¹ для електрокорунду зернистістю 12 мкм і 4·10⁻¹³ для оксиду церію на смолі. Вільний інструмент обертається разом із заготовкою й ковзає по ній усюди з однаковою швидкістю; під утримуваним інструментом скло ковзає завдяки обертанню заготовки. Тиск жорсткого інструмента розподілений лінійно й зрівноважений відносно повідця: звисаючи за край заготовки, інструмент сильніше тисне на її кромку, а внутрішньою частиною відривається від скла. Обертання усереднює знімання по кожному колу: поверхню описано профілем із 101 точки, а сфера найкращого наближення до нього дає радіус кривини, стрілку прогину й похибку форми.
Після алмазного фрезерування заготовка має радіус 510 мм і стрілку прогину 2,4569 мм; за завданням потрібні 500 мм і 2,5063 мм. Вільний інструмент діаметром 80 мм за ходу 50 мм через центр, навантаження 60 Н і частоти обертання 120 об/хв знімає за оберт кривошипа 936,8 нм на всій ділянці до радіуса 15 мм, але лише 418,7 нм із краю, з якого час від часу сходить: кривина зростає, і через 115,6 с верстат зупиняється на заданій стрілці прогину; водночас похибка форми від піка до западини становить 5,90 мкм, знято 471,7 мм³ скла й виділилося 550 Дж теплоти тертя. Тонке шліфування виводить ямки грубого шліфування за 121,9 с, а полірування ямки тонкого — за 48 хв; три абразиви знімають відповідно 31,2; 5,20 і 0,042 мкм за хвилину. Інструмент розміром із заготовку з ходом 20 мм шліфує край зі швидкістю 59 % від швидкості в центрі; з ходом 60 мм він тисне на край в 1,75 раза сильніше, ніж на центр, за хвилину зменшує кривину, доводячи радіус до 513,5 мм, і вичерпує припуск 0,5 мм за 21,2 хв. Утримуваний інструмент знімає за оберт 1081 нм на радіусі 20 мм, але лише 339 нм у центрі; щоб інструмент не обертався, важіль сприймає момент тертя 0,334 Н·м.
Модель: інструмент жорсткий, повторює середню сферу заготовки, не зношується й не відчуває кільцевих зон, які сам створює, тож ніщо їх не згладжує; кінематика не враховує кривини, а обертання вважається таким, що повністю усереднює знімання по кожному колу. Коефіцієнти Престона й закон шорсткості — дрібніше зерно зменшує шорсткість на третину знятої ним глибини — підібрано калібруванням, а не виведено з хімії процесу. Знімання на одиницю кута кривошипа табульовано на один оберт у 256 комірках, тож крок за часом будь-якої довжини дає точне знімання; моменти зупинки за стрілкою прогину й за вичерпанням припуску визначаються всередині кроку. Баланс енергії сходиться: робота шпинделя й приводу ходу дорівнює теплоті тертя, а об’єм знятого скла дорівнює цій теплоті, помноженій на k_P/μ.
Що спробувати
Простежте, як радіус зменшується до заданого, а верстат зупиняється на заданій стрілці прогину, і подивіться похибку форми на моніторі. Потім перейдіть до тонкого шліфування й полірування та спробуйте довгий хід, інструмент розміром із заготовку або утримуваний інструмент.
Рівняння модуля
Рівняння
dz/dt = −k_P·p·|v|,  v = (V − Δω·y, Δω·x − ω_t·x_C),  Δω = ω_t − ω_w
∫p dA = F,  ∫p·(x − x_C) dA = 0,  p = α + β·(x − x_C) ≥ 0
x_C = d + (L/2)·sin θ,  dθ/dt = 0.37·ω_w
s = R − √(R² − a²),  min Σ w·(z − z₀ − s(r))²
W_friction = μ·∫∫p·|v| dA dt,  V_removed = (k_P/μ)·W_friction