Engineering
Linsenschleifmaschine
Schleifen Sie die konkave Fläche eines Linsenrohlings von 100 mm Durchmesser auf einer Schleifmaschine mit Oberarm: Das Werkzeug liegt auf dem sich drehenden Rohling, der Arm führt es hin und her, und das Glas wird dort abgetragen, wo Druck und Gleiten am größten sind, bis die Maschine bei der geforderten Pfeilhöhe anhält. Ändern Sie den Hub, seinen Versatz, das Werkzeug und die Last, um die Krümmung zu vergrößern oder zu verringern; schleifen Sie dann fein, polieren Sie und verfolgen Sie die Formabweichung und die Interferenzstreifen auf dem Prüftisch.

Was passiert
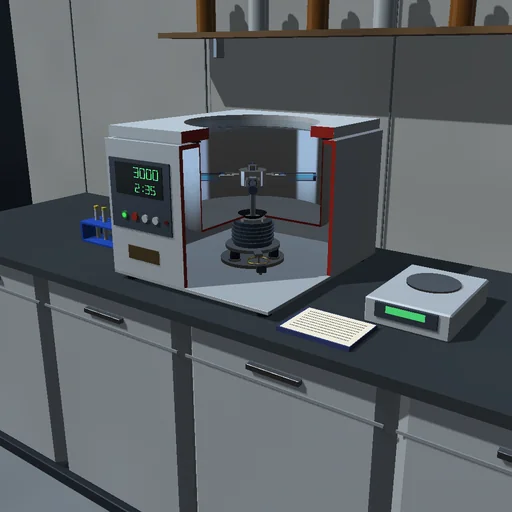
Eine Schleifmaschine mit Oberarm schleift die konkave Fläche eines gläsernen Linsenrohlings von 100 mm Durchmesser. Der Rohling dreht sich auf der Spindel; das Werkzeug liegt auf ihm und wird über einen Stift im Arm angedrückt, und der Arm, über ein Getriebe mit 0,37 Kurbelumdrehungen je Spindelumdrehung an die Spindel gekoppelt, führt es hin und her. Das Glas wird nach der Preston-Gleichung abgetragen, dz/dt = −k_P·p·|v|, mit k_P = 3·10⁻¹⁰ m²/N für Siliciumcarbid #220, 5·10⁻¹¹ für Aluminiumoxid mit 12 µm Korngröße und 4·10⁻¹³ für Ceroxid auf Pech. Ein freies Werkzeug dreht sich mit dem Werkstück mit, sodass das Glas unter ihm überall gleich schnell gleitet; unter einem festgehaltenen gleitet das Glas, weil sich das Werkstück dreht. Der Druck unter dem starren Werkzeug ist linear verteilt und um den Stift im Momentengleichgewicht: Ragt das Werkzeug über den Rohling hinaus, drückt es stärker auf dessen Rand und hebt innen vom Glas ab. Die Drehung mittelt den Abtrag über jeden Kreis: Die Fläche wird durch ein Profil aus 101 Punkten beschrieben, dessen Ausgleichskugel den Krümmungsradius, die Pfeilhöhe und die Formabweichung liefert.
Der Rohling kommt mit 510 mm Radius, also 2,4569 mm Pfeilhöhe, von der Fräsmaschine; gefordert sind 500 mm und 2,5063 mm. Ein freies Werkzeug von 80 mm Durchmesser mit 50 mm Hub symmetrisch zur Mitte trägt bei 60 N und 120 U/min je Kurbelumdrehung überall bis 15 mm Radius 936,8 nm ab, am Rand aber nur 418,7 nm, weil es den Rand zeitweise verlässt: Die Krümmung nimmt zu, und nach 115,6 s hält die Maschine bei der geforderten Pfeilhöhe an – mit 5,90 µm Formabweichung von Spitze zu Tal, 471,7 mm³ abgetragenem Glas und 550 J Reibungswärme. Das Feinschleifen beseitigt die Grübchen des Grobschleifens in 121,9 s, das Polieren die des Feinschleifens in 48 min; die drei Schleifmittel tragen 31,2; 5,20 und 0,042 µm pro Minute ab. Ein Werkzeug von der Größe des Rohlings schleift bei 20 mm Hub den Rand mit 59 % der Abtragsrate in der Mitte; bei 60 mm Hub drückt es 1,75-mal so stark auf den Rand wie auf die Mitte, flacht die Fläche in einer Minute bis auf 513,5 mm Radius ab und verbraucht das Aufmaß von 0,5 mm in 21,2 min. Festgehalten trägt das Werkzeug je Umdrehung bei 20 mm Radius 1081 nm ab, in der Mitte aber nur 339 nm; der Arm hält es gegen ein Reibmoment von 0,334 N·m.
Modell: Das Werkzeug ist starr, folgt der mittleren Kugel des Rohlings, verschleißt nicht und spürt die ringförmigen Zonen nicht, die es selbst erzeugt, sodass nichts sie glättet; die Kinematik vernachlässigt die Krümmung, und es wird angenommen, dass die Drehung über jeden Kreis vollständig mittelt. Die Preston-Koeffizienten und das Rauheitsgesetz – ein feineres Korn senkt die Rauheit um ein Drittel der Tiefe, die es abträgt – sind kalibriert, nicht aus der Chemie abgeleitet. Der Abtrag je Kurbelwinkel ist für eine Umdrehung in 256 Zellen tabelliert, sodass ein Zeitschritt beliebiger Länge exakt abträgt; der Zeitpunkt des Anhaltens bei der geforderten Pfeilhöhe oder beim aufgebrauchten Aufmaß wird innerhalb des Schritts bestimmt. Die Energiebilanz geht auf: Die Arbeit von Spindel und Hubantrieb ist gleich der Reibungswärme, und das abgetragene Glasvolumen ist das k_P/μ-Fache dieser Wärme.
Zum Ausprobieren
Sehen Sie zu, wie der Radius auf den geforderten Wert sinkt und die Maschine bei der geforderten Pfeilhöhe anhält, und lesen Sie die Formabweichung am Monitor ab. Schalten Sie dann auf Feinschleifen und Polieren um und probieren Sie einen langen Hub, ein Werkzeug von der Größe des Rohlings oder ein festgehaltenes Werkzeug aus.
Gleichungen des Moduls
Gleichungen
dz/dt = −k_P·p·|v|,  v = (V − Δω·y, Δω·x − ω_t·x_C),  Δω = ω_t − ω_w
∫p dA = F,  ∫p·(x − x_C) dA = 0,  p = α + β·(x − x_C) ≥ 0
x_C = d + (L/2)·sin θ,  dθ/dt = 0.37·ω_w
s = R − √(R² − a²),  min Σ w·(z − z₀ − s(r))²
W_friction = μ·∫∫p·|v| dA dt,  V_removed = (k_P/μ)·W_friction