Engineering
Maszyna do szycia
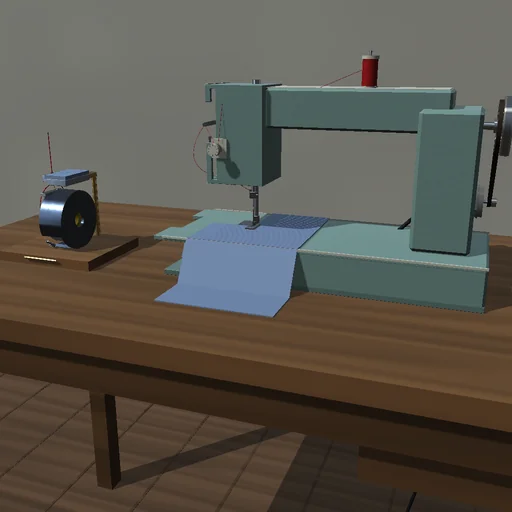
Uszyj w zwolnionym tempie szew stębnowy: igła wprowadza nić w dół, chwytacz rotacyjny chwyta jej pętlę pod płytką ściegową, a podciągacz nici zaciąga ścieg, podczas gdy transporter przesuwa materiał. Przestaw fazę chwytacza, aż maszyna zacznie pomijać ściegi, rozreguluj naprężenia nici, aby przeciągnąć przeplot na jedną stronę materiału, porównaj krótkie i długie ściegi i lekko naciśnij pedał przy grubym dżinsie, aż silnik się zatrzyma.
Co się dzieje
Stębnówka zszywa bawełnę o grubości 1,5 mm czerwoną nicią górną i żółtą nicią dolną. Silnik prądu stałego 24 V napędza wał główny przez pas o przełożeniu 5:1, a napięcie silnika ustala pedał. Wał porusza igielnicą w górę i w dół przez korbę o promieniu 15 mm i korbowód o długości 45 mm, napędza podciągacz nici krzywką, obraca chwytacz rotacyjny z dwukrotnie większą prędkością i porusza transporterem, który przesuwa materiał o długość ściegu, gdy igła jest poza materiałem. Gdy igła unosi się z dolnego położenia, materiał przytrzymuje nić po stronie podcięcia igły, a nadmiar nici wybrzusza się w pętlę z opóźnieniem 0,4 ms względem ruchu w górę. Ostrze chwytacza chwyta pętlę, jeśli przechodzi co najmniej 0,3 mm nad uchem igły, na wysokości, na której pętla odstaje od igły co najmniej o 1,2 mm. Nić górna zaczyna się ślizgać między tarczkami naprężacza przy T = 0,05 N·e^(0,2π) + 2·0,2·N, gdzie N to siła sprężyny pokrętła: 0,125 N na każdą działkę.
Przy pedale wciśniętym do połowy maszyna stabilizuje się przy 541 ściegach na minutę i chwyta pętlę 1,70 mm, gdy chwytacz jest ustawiony na 25° za dolnym położeniem igły. Przy obracaniu ręcznym chwytacz łapie pętlę przy ustawieniach od 15,4° do 34,2°: przy 10° pętla ma 0,78 mm i każdy ścieg zostaje pominięty, przy 36° ostrze przechodzi pod uchem igły. W pobliżu wczesnej granicy decyduje prędkość: przy 17° obracanie ręczne daje pętlę 1,30 mm, a pedał wciśnięty do połowy 1,21 mm, lecz pełny pedał, 1103 ściegi na minutę, zostawia tylko 1,12 mm i chwytacz nie łapie niczego. Pominięty ścieg zostawia ścieg o podwójnej długości. Przy nastawie 4 tarczki dają 0,294 N wobec 0,30 N nici dolnej: przeplot leży na głębokości 51,7 % grubości pod górną powierzchnią, a ścieg o długości 2,5 mm zawiera 4,05 mm nici górnej i 3,95 mm nici dolnej. Nastawa 9 wyciąga przeplot na górną powierzchnię, przy nastawie 0 przeplot leży na dolnej. Krótkie ściegi zużywają więcej nici: 5 m na metr szwu przy 1 mm, 2,75 m przy 4 mm. W dżinsie o grubości 6 mm przy pedale na 5 % maszyna staje po 0,56 s z igłą w materiale; od 7,4 % silnik pokonuje największy opór statyczny.
Model: igielnica to dokładny mechanizm korbowo-suwakowy; podciągacz nici, pętla na chwytaczu i transport są zadanymi funkcjami kąta obrotu wału, a wał jest jednym ciałem ze zmienną bezwładnością wnoszoną przez igielnicę, tarciem i silnikiem bez indukcyjności. Materiał stawia igle opór proporcjonalny do swojej grubości; tarcie stopki dociskowej obciąża transport. Pętla jest łukiem okręgu, a położenie przeplotu – liniową równowagą względem trzymania przez materiał; nici nie mają grubości, a włókien i wytrzymałości szwu się nie modeluje. RK4, krok najwyżej 0,1 ms; w każdym kroku nić przeciągnięta przez tarczki jest równa sumie nici w szwie, na drodze nici i w luzie, a bilans energii zamyka się na sieci, uzwojeniach, tarciu, igle, transporcie, tarczkach i energii wału.
Co wypróbować
Obserwuj powstawanie ściegu na modelu w skali 4:1 obok maszyny, a potem przestawiaj fazę chwytacza, aż ściegi zaczną być pomijane. Obracaj pokrętło naprężenia, aby przeciągnąć przeplot na jedną lub drugą stronę, i porównaj zużycie nici przy krótkich i długich ściegach.
Równania modułu
Równania
x(θ) = √(l² − r²·sin²θ) − r·cos θ,   J(θ)·dω/dt = Q − ½·J′(θ)·ω²
de/dt = (u − e)/τ,   α/sin α = (c + e)/c
T = T₀·e^(μθ) + 2·μ·N
z/t = ½ + (T_b − T)/(2·G·t)
l_n = l + 2z,   l_b = l + 2(t − z)